

Si vous avez déjà vu fonctionner une machine de surfaçage de poudre plasma, vous avez peut-être remarqué un flux de gaz fin et constant circulant autour de l'arc plasma brillant et flamboyant, surtout si vous travaillez avec des pièces de précision telles que des vis d'extrudeuse, des sièges de soupape ou des aubes de turbine. À première vue, cela peut sembler un détail insignifiant, mais quiconque a passé du temps à dépanner ou à perfectionner un travail de surfaçage vous le dira : le gaz de protection est l'un des composants les plus critiques et les plus mal compris de l'ensemble du processus. En tant que fournisseur de ces machines, j'ai pu constater par moi-même comment le moindre ajustement du débit, de la pureté ou du type de gaz de protection peut faire la différence entre un revêtement parfaitement dur et sans défaut et une pièce criblée de fissures, de porosité ou de faible adhérence. Décrivons exactement ce que fait le gaz de protection dans le surfaçage par poudre plasma (souvent appelé surfaçage PTA, en abrégé) et pourquoi il n'est pas négociable pour des résultats cohérents et de haute qualité.
Tout d’abord, analysons les bases du fonctionnement d’une machine de surfaçage de poudre plasma, juste pour définir le contexte. Le cœur du processus est un arc plasma : nous prenons un gaz (généralement de l’argon) et l’ionisons avec une charge électrique à haute tension pour créer un panache de plasma surchauffé pouvant atteindre des températures de 10 000 à 20 000 °C. Ce plasma fait fondre un flux de matériau de rechargement en poudre (comme le carbure de tungstène ou les alliages cobalt-chrome) qui est ensuite déposé sur une pièce métallique préparée, créant ainsi un revêtement solide et résistant à l'usure. Il s'agit d'un processus précis, c'est pourquoi nos équipements, y compris des unités spécialisées telles que la machine de rechargement dur PTA pour vis d'extrudeuse, la machine de rechargement dur PTA pour siège de soupape et la machine de rechargement dur pour pales de turbine de puissance, sont conçus pour contrôler chaque variable : la chaleur de l'arc, le débit d'alimentation en poudre et, bien sûr, le débit de gaz. Mais voici le hic : ce plasma surchauffé est incroyablement réactif. S'il est exposé à l'oxygène, à l'azote ou à l'humidité de l'air en cours de dépôt, ces gaz contamineront la poudre fondue et le matériau de base, ruinant ainsi le revêtement. C'est là qu'intervient le gaz de protection.
La tâche principale du gaz de protection est de créer une barrière protectrice entre le bain de fusion fondu (le mélange de matériau de base fondu et de poudre de rechargement dur) et l'atmosphère. Soyons clairs : lorsque vous travaillez avec une soudeuse PTA, le bain en fusion est du métal liquide à près de 2 000 °C. À cette température, même des traces d’oxygène réagissent avec le métal, formant des oxydes fragiles et faibles – pensez à la rouille qui se forme sur un outil en acier laissé sous la pluie, mais à un rythme beaucoup plus rapide. L'azote se dissoudra également dans le métal en fusion, créant une porosité (petites poches d'air) qui affaiblira le revêtement et le rendra sujet à la fissuration sous contrainte. Même l'humidité de l'air peut se décomposer à des températures élevées, libérant de l'hydrogène qui provoque des fissures induites par l'hydrogène, un problème courant pour les travaux de rechargement. Ainsi, le gaz de protection n'est pas seulement « utile », c'est la seule chose qui empêche cette flaque en fusion de réagir avec l'air suffisamment longtemps pour se solidifier en un revêtement solide et uniforme.
Mais les gaz de protection font bien plus que simplement bloquer l’atmosphère. Il façonne et stabilise également l’arc plasma lui-même. L'arc plasma est resserré par une buse en céramique située à l'extrémité de la torche PTA, et le gaz de protection circule à travers et autour de cette buse, aidant ainsi à concentrer l'arc en un panache serré et cohérent. Un arc bien protégé est plus étroit et plus concentré, ce qui signifie que la chaleur est dirigée exactement là où nous la souhaitons : sur la pièce et la poudre, sans être gaspillée en chauffant l'air ambiant. Ceci est particulièrement important pour les pièces de précision, comme les arêtes coupantes d'une vis d'extrudeuse ou les surfaces d'étanchéité d'un siège de soupape, où trop de chaleur peut déformer la pièce ou endommager les composants voisins. Dans notre machine de rechargement dur de pales de turbine de puissance, par exemple, les pales sont des composants délicats et de grande valeur où même une déformation de 0,1 mm peut rendre la pièce inutilisable. Le bon débit de gaz de protection maintient l'arc concentré, de sorte que nous ne chauffons que la petite zone que nous recouvrons, préservant ainsi les dimensions d'origine de la lame et les propriétés du matériau.
Un autre rôle clé du gaz de protection est le contrôle de la métallurgie du revêtement final. Différents types de gaz de protection (ou mélanges) ont des propriétés thermiques et une réactivité différentes, ce qui nous permet d'adapter la dureté, la ténacité et la résistance à l'usure ou à la corrosion du revêtement. Par exemple, l'argon pur est le gaz de protection le plus courant pour les revêtements PTA car il est inerte (il ne réagit pas avec la plupart des métaux) et possède de bonnes propriétés de stabilisation de l'arc. Mais parfois, nous utilisons des mélanges : l'ajout d'une petite quantité d'hydrogène à l'argon peut augmenter la chaleur de l'arc, facilitant ainsi la fonte de poudres dures à point de fusion élevé comme le carbure de tungstène. Ceci est particulièrement utile lors du surfaçage de pièces nécessitant des revêtements extrêmement durs, comme les roues de pompes industrielles ou les outils de forage. À l’inverse, l’ajout d’un peu de dioxyde de carbone peut aider à réduire les éclaboussures (ces minuscules gouttelettes de métal fondu indésirables qui collent à la pièce) dans certaines applications, même si nous devons faire attention à ne pas en ajouter trop, car le CO2 peut réagir avec le métal à haute température pour former des oxydes.
Ce n'est pas seulement le type de gaz qui compte : le débit est également essentiel. Trop peu de gaz de protection et la barrière de protection est faible ; l'air s'infiltrera, provoquant de la porosité et des inclusions d'oxyde. J'ai pu le constater par moi-même lorsqu'un client nous a appelé parce que ses revêtements de sièges de soupapes échouaient constamment aux tests de qualité. Lorsque nous avons vérifié leur machine, nous avons constaté que leur débit de gaz de protection était réglé 30 % plus bas que nos paramètres recommandés pour la machine de rechargement dur des sièges de valve PTA. Une fois que nous l'avons ajusté, la porosité de leurs revêtements est passée de 15 % à moins de 1 %, et leur taux de rebut a chuté de 20 %. Cependant, une trop grande quantité de gaz de protection peut créer d'autres problèmes : un débit excessif peut perturber l'arc plasma, le faisant vaciller ou devenir instable, ce qui entraîne une épaisseur de revêtement inégale. Cela peut également projeter la poudre fondue loin de la zone cible, gaspillant ainsi un matériau de rechargement coûteux et créant un revêtement incohérent. Trouver le bon débit est donc un équilibre, et c'est l'une des premières choses que nous expliquons aux clients lorsqu'ils installent leur nouvel équipement PTA.
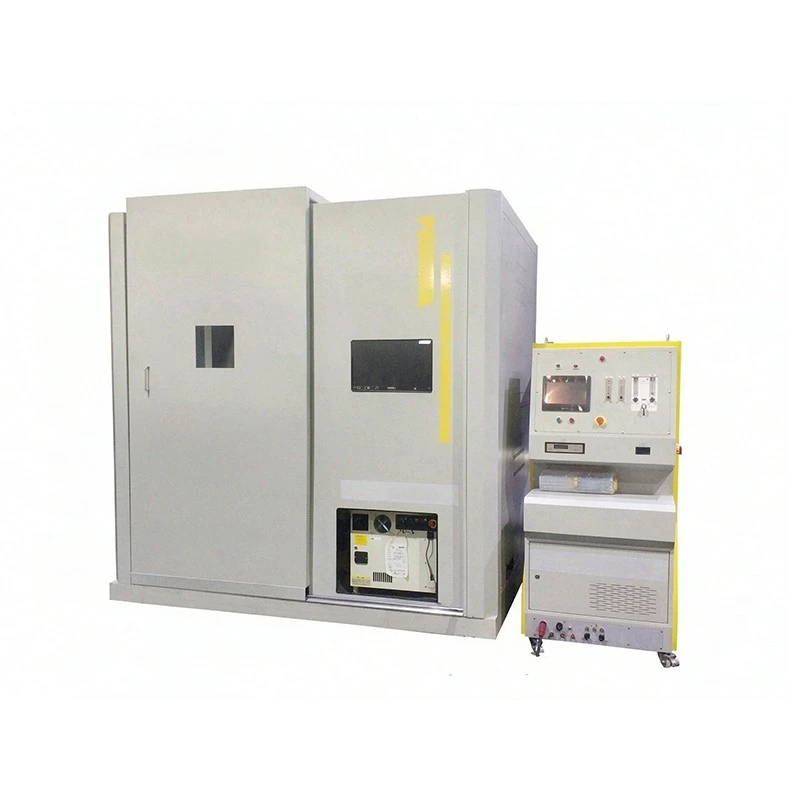

Parlons maintenant des erreurs courantes que les gens commettent avec le gaz de protection, car c'est de là que proviennent de nombreux problèmes évitables. L’un des principaux problèmes consiste à utiliser du gaz de faible pureté. Si votre gaz de protection contient ne serait-ce que 0,1 % d’oxygène ou d’humidité, cela suffit pour contaminer une piscine de métal en fusion. Nous recommandons toujours d'utiliser de l'argon de très haute pureté (99,998 % ou plus) pour le surfaçage PTA – si la valeur est inférieure, vous risquez des ennuis. Une autre erreur est de ne pas purger les lignes ou la torche avant de commencer une soudure. Même si le gaz est d'une bonne pureté, s'il y a de l'air emprisonné dans les tuyaux ou dans la buse de la torche, cet air entrera dans le bain de soudure lorsque vous amorcerez l'arc. C'est pourquoi nous conseillons toujours aux clients de faire fonctionner le gaz de protection pendant 10 à 15 secondes avant d'allumer l'alimentation plasma, afin d'éliminer tout air emprisonné. Et pour les pièces qui nécessitent plus d'une couche de revêtement, il est important de continuer à appliquer du gaz de protection jusqu'à ce que chaque couche soit solidifiée. Ne la coupez pas dès que la première couche est terminée, car cette deuxième couche est également fondue et sera toujours vulnérable à la contamination.
En tant que fournisseur de machines de surfaçage de poudre plasma, je ne saurais trop insister sur l'importance du gaz de protection dans le processus. Ce n'est pas une réflexion après coup ou un réglage que vous pouvez modifier une fois et oublier : sa qualité, son type et son débit sont essentiels pour obtenir un revêtement qui répond à vos exigences de performance, qu'il s'agisse de résistance à l'abrasion pour une vis d'extrudeuse, de résistance à haute température pour une aube de turbine ou d'étanchéité pour un siège de soupape. Nous avons conçu tous nos équipements, depuis la soudeuse PTA de base jusqu'aux unités de rechargement spécialisées pour des pièces spécifiques, avec le contrôle du gaz de protection comme caractéristique clé. Nos machines vous permettent d'ajuster le débit de gaz, de basculer facilement entre les types de gaz et de surveiller la pureté du gaz en temps réel, afin que vous puissiez définir les paramètres parfaits pour votre application sans approximation.
Si vous êtes à la recherche d'une machine de surfaçage de poudre plasma fiable, ou si vous souhaitez mettre à niveau votre configuration actuelle pour obtenir des revêtements meilleurs et plus cohérents, je vous encourage à contacter notre équipe. Nous avons aidé des centaines d'entreprises, des petits ateliers d'usinage aux grands fabricants industriels, à optimiser leurs processus PTA, et nous sommes toujours heureux de vous guider à travers les tenants et les aboutissants du gaz de protection, de la stabilisation de l'arc et des taux d'alimentation en poudre. Ne laissez pas un petit détail comme le gaz retarder vos travaux de surfaçage : contactez-nous dès aujourd'hui pour en savoir plus sur la façon dont notre équipement peut vous aider à obtenir les revêtements durables et de haute qualité dont vos pièces ont besoin.
Références
- Kalpakjian, S. et Schmid, SR (2014). Processus de fabrication des matériaux d'ingénierie (7e éd.). Pearson.
- Linnert, GE (1994). Métallurgie du soudage : Volume 2, Procédés et produits (2e éd.). Société américaine de soudage.
- Davis, JR (éd.). (2001). Rechargement dur, revêtement soudé et fabrication de réparation. ASM International.
- Savage, WF, Nippes, EF et Szekeres, ES (1975). Comportement des gaz de protection dans les procédés de soudage. Journal de soudage, 54(10), 451-s à 460-s.